

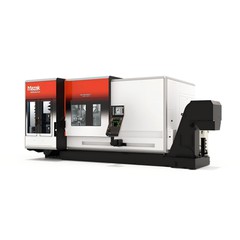
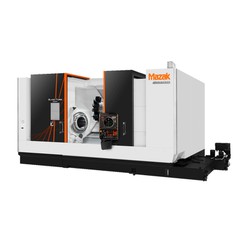
Као кључни део опреме за постизање високе{0}}прецизности уклањања и обликовања материјала, метода композиције машине за машинску обраду отеловљује интеграцију система и функционалну синергију више дисциплина. То није само суперпозиција појединачних механичких јединица, већ пре органска интеграција подсистема као што су-носиви, погонски, контролни и помоћни системи засновани на принципима обраде и захтевима процеса, формирајући стабилну, прецизну и скалабилну укупну структуру која пружа поуздану подршку за производњу сложених делова.
Основна компонента машине за обраду је првенствено систем{0}}носећих и водећих система. Основне компоненте као што су кревет, стуб и попречна греда су углавном направљене од ливеног гвожђа или гранита високе{2}}врсте, апсорбујући вибрације сечења и одржавајући геометријску тачност кроз одличне карактеристике пригушења и стабилност димензија. Шине и клизачи су направљени од површински-каљеног легираног челика, чиме се постиже прецизно вођење сваке координатне осе кроз клизне или котрљајуће парове, обезбеђујући равномерност путање кретања и поновљивост.
Погон и систем преноса чине језгро снаге машине за обраду. Серво мотори и вретенасти мотори обезбеђују контролну излазну снагу, док куглични вијци, носачи или линеарни мотори преносе ротационо или линеарно кретање на актуаторе. У комбинацији са високо{2}}прецизним кодером, ово формира повратну информацију у затвореној-петљи, постижући велику-брзину, високу-позицију одзива и контролу брзине. Јединица вретена је посебно кључна, јер интегрише лежајеве велике{7}}крутности и динамичку балансну структуру за одржавање стабилних перформанси сечења у широком опсегу брзина.
Контролни систем, „нервни центар“ обрадног центра, састоји се од ЦНЦ уређаја, људског{0}}машинског интерфејса и програмабилне логичке јединице (ПЛУ). Анализира програм обраде, координира кретање сваке осе и помоћне функције, као што су аутоматска промена алата и хлађење старт/стоп, и интегрише-надзор у реалном времену и алармне механизме како би се осигурала оперативна безбедност и стабилност процеса. Савремени системи такође поседују могућности мрежне комуникације, омогућавајући интеграцију са производним извршним системима за размену података и даљинско управљање.
Помоћни систем обухвата хлађење и подмазивање, уклањање и заштиту струготине и управљање магацином алата. Уређај за циркулацију расхладне течности смањује температуру резања и испира струготине, док механизам за уклањање струготине спречава накупљање струготине да утиче на тачност и век трајања опреме. Магацин алата и мењач алата побољшавају континуитет вишепроцесне обраде кроз прецизно позиционирање и брзо пребацивање.
Укратко, дизајн обрадног центра даје приоритет стабилном држању оптерећења, ослања се на прецизну технологију погона, усредсређује се на интелигентну контролу и обезбеђује свеобухватне помоћне системе, формирајући комплементарну и синергистичку органску целину. Ова систематична конструкција обезбеђује поуздан рад опреме под великим оптерећењем и високом прецизношћу обраде, пружајући солидну техничку платформу за савремену производњу.